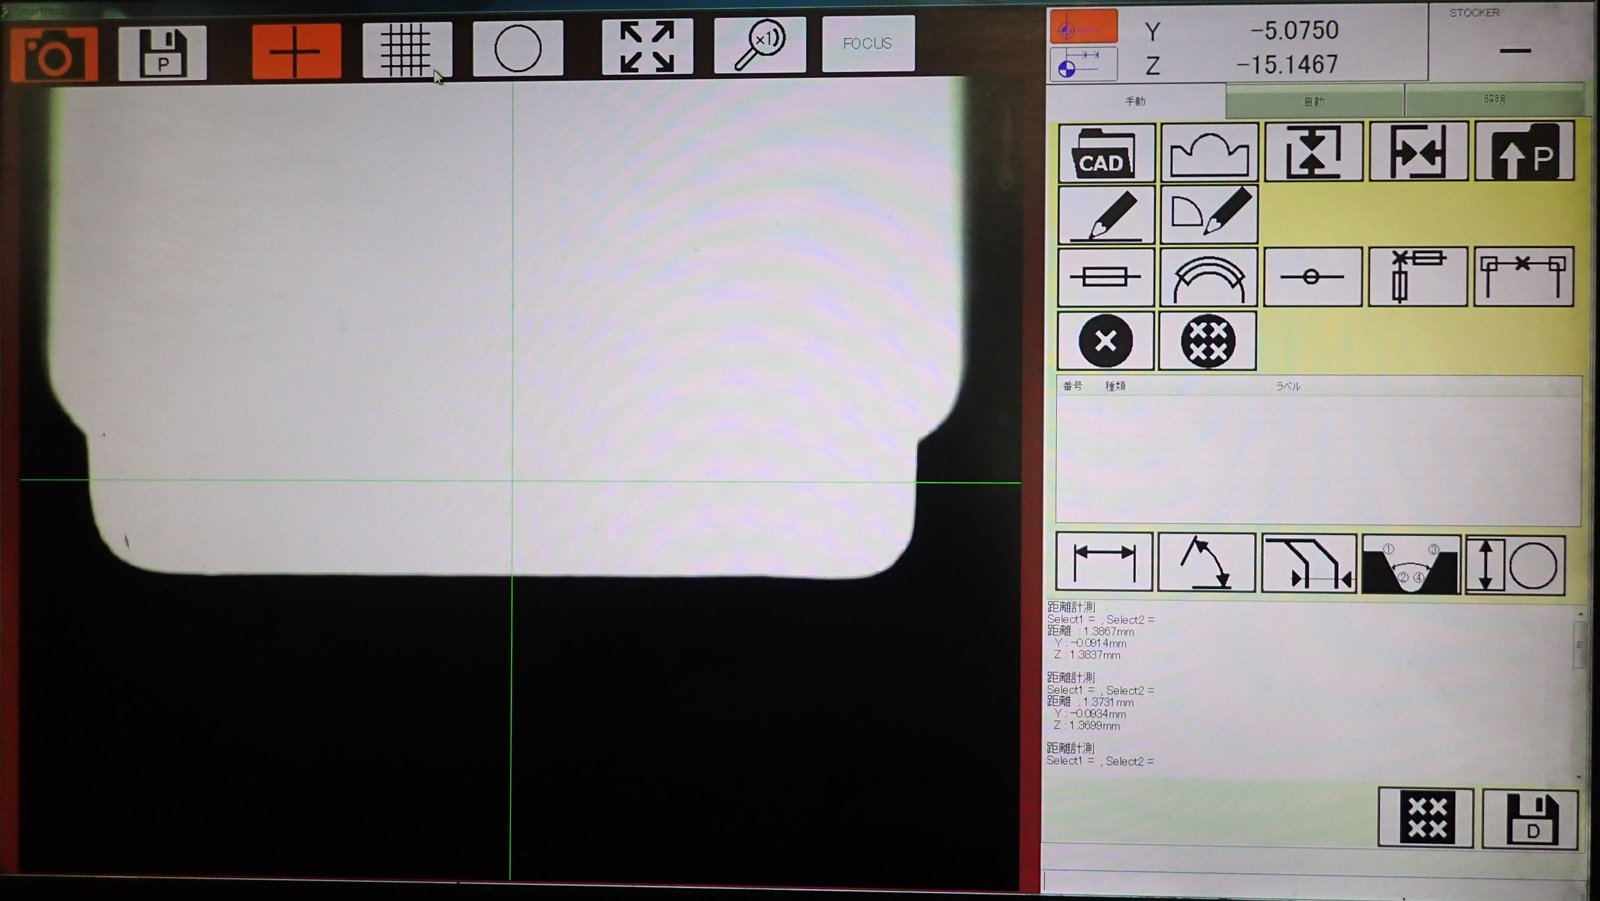
プロファイル研削で仕上げた超硬・粉末ハイスの金型部品は、寸法精度±0.003mmを目安に納めています。この数字を支えているのは機械の性能だけではなく、CCDカメラで加工部を拡大表示し、輪郭を確かめながら砥石を当てていく作業のしかたです。
この記事では、プロファイル研削がどのような加工なのか、ワイヤーカットとどう分担しているのか、CCDカメラ方式で何が確認できるのかを、実際の加工画面の写真とあわせて解説します。依頼する側が図面に書いておくと話が早い項目も、最後にまとめました。
プロファイル研削とは
プロファイル研削(輪郭研削)は、回転する砥石で部品の外形や溝を、図面の輪郭どおりに削り出す研削加工です。平面研削盤が「面を平らに削る」機械であるのに対し、プロファイル研削盤は「輪郭の形そのもの」を作る機械だと考えると分かりやすいでしょう。
順送プレス金型では、パンチやダイの刃先の形が製品の形をそのまま決めます。焼入れ後の硬い材料を、寸法だけでなく形状まで狙いどおりに仕上げる必要があり、その最終工程を受け持つのがプロファイル研削です。金型部品の製作工程の全体は金型部品加工のページで紹介しています。
仕上げることが多い部品・形状
現場でプロファイル研削を使うことが多いのは、次の3種類の加工です。
- 輪郭加工:パンチ先端やダイの刃先など、製品の形を決める外形の仕上げ
- 溝加工:幅と深さの両方に精度が求められる溝
- R形状加工:角部のRや、直線と曲線がつながる部分の仕上げ
いずれも「寸法が出ているだけでは足りず、形が合っていなければならない」部位です。特にRと直線のつなぎ目は、わずかな段差が製品のバリや金型の摩耗につながるため、拡大して確認しながら仕上げます。
ワイヤーカットで終える部品と、プロファイル研削まで行う部品
金型部品の形状の切り出しは、まずワイヤーカット放電加工で行います。当社ではワイヤ放電加工機5台を稼働させており、精密部品では同じ輪郭を複数回なぞる4周加工で寸法を詰めています。仕組みはワイヤーカットの4周加工とは?薄板・精密部品で精度を出す方法で解説しています。
では、ワイヤーカットで終える部品と、その後にプロファイル研削まで行う部品は何で分けているのか。判断の軸は2つあります。
| 判断の軸 | ワイヤーカットで完了 | プロファイル研削まで行う |
|---|---|---|
| 要求される寸法精度 | ワイヤーカットの精度で図面公差に入る部品 | 公差が厳しく、放電加工の仕上げ面・寸法では足りない部品 |
| プレス製品の形状・特性 | 製品図の形状が比較的単純で、刃先形状の影響が小さい部品 | 製品の形状や材質の特性から、刃先の輪郭・面の状態が製品品質を左右する部品 |
つまり「部品の材質」で決めているのではありません。お客様から送られてくるプレス製品の図面を見て、その製品を成形するために刃先にどれだけの精度と面が必要かを判断し、工程を決めています。同じ超硬のパンチでも、製品次第でワイヤーカット止まりのものと研削まで行うものがあります。
放電加工面と研削面の違いワイヤーカット放電加工の面は、放電で溶かして飛ばした跡が残る面です。研削面は砥石で削り取った面で、寸法の追い込みと面の状態の両方で放電面より有利です。刃先として長く使う部位ほど、研削で仕上げる意味が大きくなります。
CCDカメラ方式で何ができるのか
当社のプロファイル研削盤(岡本 UPZ210、最大加工サイズ200×110mm)は、加工部をCCDカメラで拡大表示しながら研削する方式です。設備の一覧は設備紹介ページに掲載しています。拡大表示ができることで、次の3つが可能になります。
1. 高精度の位置決め
画面上の十字線に対して、砥石と加工部の位置関係を拡大した状態で合わせられます。目視や目盛りだけに頼る場合と比べて、加工の起点を正確に決められるため、輪郭の始まりと終わりがずれにくくなります。
2. 精度測定が機上でできる
加工の途中で部品を機械から外して測定器に運ぶと、付け直したときに位置がずれる恐れがあります。CCDカメラ方式では、加工した部分の寸法や形状を画面上で測定できるため、外さずに確認して、そのまま次の切り込みに進めます。
3. 加工精度の確認が容易
削った輪郭が図面の形と合っているかを、その場で拡大して確認できます。Rのつなぎ目や溝の底など、目視では判断しにくい部分でも、画面で形を見ながら追い込めるのがこの方式の利点です。
この3点は、超硬部品の加工で欠けを防ぐ考え方とも関係します。超硬は1回の切り込みを小さく分けて負荷を下げる必要があり、その分だけ「どこまで削れたか」を確認する回数が増えます。機上で確認できることが、条件を無理に攻めずに済むことにつながります。研削条件の詳細は超硬金型部品の精密加工|欠けを防ぐ研削の要点をご覧ください。
対応できる材質と精度の目安
プロファイル研削で対応している材質と、サイト上でお伝えしている精度の目安は次のとおりです。
| 項目 | 内容 |
|---|---|
| 対応材質 | 超硬合金、粉末ハイス(HAP40など) |
| 寸法精度の目安 | ±0.003mm |
| 最大加工サイズ | 200×110mm(岡本 UPZ210) |
| 前工程 | ワイヤ放電加工機5台による形状の切り出し |
| 併用する研削設備 | 平面研削盤3台、成形研削盤3台 |
超硬合金はダイヤモンド砥石で研削します。粉末ハイスであるHAP40は、超硬ほど脆くはないものの高硬度のため、同じく条件を分けて仕上げます。HAP40という材料そのものの特性はHAP40とは?特性・用途・加工の注意点を技術者が解説で、超硬部品の製作実績は超硬金型部品の超精密加工の事例で紹介しています。
なお、精度は形状・サイズ・材質の組み合わせで変わります。表の数値は目安であり、図面をお預かりしたうえで個別に回答しています。品質の確認体制は品質管理のページをご覧ください。
輪郭精度が必要な金型部品の図面をお持ちならご相談ください
超硬・粉末ハイスの金型部品を、ワイヤーカットからプロファイル研削まで一貫して加工しています。「この形状で公差に入るか知りたい」という段階でも構いません。図面をご提示いただければ、工程と実現できる精度をご回答します。
プロファイル研削を依頼するときに決めておきたいこと
見積りや工程の判断が早く進むよう、依頼時に図面や指示書に書いておくとよい項目を挙げます。
- 公差が厳しい部位の指定:全体公差とは別に、刃先や溝など「ここは±0.003mmで」という部位を明示する
- Rのつなぎ目の扱い:直線とRの接続部に段差を許さない場合はその旨を記す
- プレスする製品の情報:製品図や材質・板厚が分かると、研削まで必要かどうかの判断がしやすい
- 材質の指定:超硬・HAP40など材質が決まっている場合は指定する。決まっていない場合は金型パンチ・ダイの材質はどう選ぶ?|使い分けの基準を参考に相談する
- 数量と納期:予備品を含めた数量が分かると段取りをまとめられる
金型全体の設計から部品製作までを一貫して行っているため、部品単体の依頼でも、金型としてどう使われるかを踏まえて工程を提案できます。順送金型の設計の考え方は技術・設計のページにまとめています。
よくあるご質問
プロファイル研削と成形研削は何が違いますか?
成形研削は、砥石の側を目的の形に整形(ドレス)し、その形を部品に転写する研削です。プロファイル研削は、砥石の位置と動きを制御して部品の輪郭をなぞるように削ります。当社では成形研削盤3台とプロファイル研削盤を、形状と精度に応じて使い分けています。
CCDカメラ方式は、どんな形状で特に効果がありますか?
直線とRがつながる輪郭、幅と深さの両方に精度が要る溝など、拡大しないと形の良し悪しが判断しにくい部位で効果があります。反対に、単純な直線の外形で公差も緩い部品であれば、ワイヤーカットで完了できる場合があります。
対応できる部品の大きさに制限はありますか?
プロファイル研削盤の最大加工サイズは200×110mmです。金型部品として扱うサイズの多くはこの範囲に収まります。これを超える場合や形状が複雑な場合は、図面を拝見してから対応可否を回答します。
超硬とHAP40以外の材質も加工できますか?
プロファイル研削で主に対応しているのは超硬合金と粉末ハイスです。SKD11やDCMXなどの冷間ダイス鋼の部品については、形状と精度に応じて工程を決めますので、図面とあわせてご相談ください。材質ごとの加工性の違いはDCMXとSKD11の違い|SLD-MAGICも含めた冷間ダイス鋼の選び方をご覧ください。
予備品だけの依頼もできますか?
新規部品の製作だけでなく、予備品・消耗品の製作にも対応しています。数量と納期は図面とあわせてご相談ください。これまでの製作事例は製作実績のページでご覧いただけます。
まとめ
プロファイル研削は、焼入れ後の硬い金型部品の「輪郭」を図面どおりに仕上げる最終工程です。
- 仕上げることが多いのは、輪郭・溝・R形状の3種類
- ワイヤーカットで終えるか研削まで行うかは、要求精度とプレス製品の形状・特性で決める
- CCDカメラ方式では、拡大表示による高精度の位置決め・機上での精度測定・加工精度の確認ができる
- 対応材質は超硬合金と粉末ハイス、寸法精度の目安は±0.003mm、最大加工サイズは200×110mm
金型部品の精密加工は横山製作所にご相談ください
順送プレス金型の設計・製作から、超硬・HAP40の金型部品加工、予備品の製作まで対応しています。図面段階での加工性の検討や、精度と工程の相談から承ります。
関連コラム
参考文献
- 日本タングステン株式会社「超硬合金とは」
- JIS B 0106「工作機械-名称に関する用語」日本規格協会

