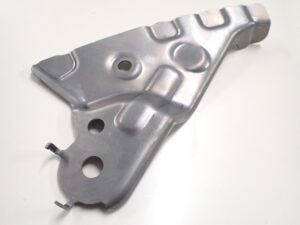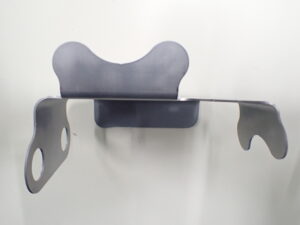
A5052の薄板カバーの金型で、ドロー部(絞り成形した部分)の亀裂を抑えようと材料を動きやすくすると、今度は製品全体の平面度が崩れる。平面度を優先して材料を強く押さえると、ドロー部へ材料が流れ込まずに亀裂が出る。アルミのプレス加工での割れ対策は、こうした「あちらを立てればこちらが立たず」の調整になりがちです。
この記事では、アルミのプレス加工で割れ・亀裂が出やすい形状と工程を整理します。そのうえで、金型の設計で取っている対策と、トライで確認している箇所を、順送プレス金型メーカーの立場から解説します。
アルミのプレス加工で割れ・亀裂が出やすい箇所
アルミで割れや亀裂が出やすいのは、絞りや鋭角曲げなど、材料が局部的に大きく伸ばされる部分です。板の一部だけが周囲より大きく伸ばされると、その部分の板厚が薄くなり、限界を超えたところで亀裂が入ります。
| 加工 | 割れ・亀裂が出やすい箇所 | 原因になりやすいこと |
|---|---|---|
| 絞り(ドロー) | 絞りのR部、コーナー部 | 材料の流れ込み不足、一度に深く絞ること |
| 鋭角曲げ | 曲げの外側 | 板厚に対して小さい曲げR、一度に大きく曲げること |
| 形状の角部 | とがった形状の先端、角 | 形状変化の大きい箇所へのひずみの集中 |
表のとおり、割れの原因は「材料に一度に大きな変形をさせること」と「材料の流れ方」に集約されます。金型での対策も、この2つに向けて行います。
割れを抑えるための金型設計
割れを抑える金型の考え方は、工程設定の工夫によって、材料に無理な負荷をかけないことです。あわせて、材料がどう流れるか、どこをどう押さえるかも重要になります。
工程を分けて、変形を少しずつ加える
1つの工程で目的の形まで一気に曲げたり絞ったりすると、変形が一部に集中します。順送プレス金型では、帯板が送られる途中の複数の工程に変形を配分し、少しずつ形に近づけていきます。
例えば、照明用シェードの事例では、先端のとがった形状に亀裂が出やすかったため、初期の工程で予備曲げ(プリフォーム)を入れ、曲げ量を各工程に配分しました。詳しくはアルミ薄板(t0.6)の順送プレス事例|亀裂・割れを防ぐ金型設計で紹介しています。
材料の流れと押さえ方を調整する
絞りでは、周囲の材料がどれだけ流れ込むかが割れを左右します。材料を強く押さえすぎると流れ込みが不足して亀裂が出やすく、弱すぎるとしわや形状の不安定につながります。押さえ方と当たり方を調整し、必要な形状まで無理なく成形できる条件を探ります。
現場の事例:A5052の薄板カバーA5052の薄板カバーでは、ドロー部の亀裂防止と平面度の両立が課題でした。材料の流れを調整して対応しています。ドロー部の成形条件だけでなく、穴抜きや外形加工を含めた工程全体の負荷バランスも見直しました。経緯はA5052薄板カバーの順送プレス金型事例(ドロー部亀裂・平面度改善)で紹介しています。
材料の流れと工程の配分は、金型の設計段階でほぼ決まります。順送金型の設計の考え方は技術・設計のページをご覧ください。
アルミの割れ・亀裂でお困りならご相談ください
「絞り部に亀裂が出る」「曲げると外側が割れる」といった課題も、製品図面をもとに、工程の分け方や材料の押さえ方から検討します。
材質・調質・板厚で割れやすさはどう変わるか
アルミの割れやすさは、材質と調質(熱処理や加工によって整えた硬さの状態)によって変わります。金型の設計では、お客様が指定する材質・調質・板厚を前提に、工程の分け方や曲げRを決めます。
| 区分 | 成形のしやすさの傾向 | 金型設計で気をつけること |
|---|---|---|
| 1000系 | 比較的成形しやすい | 材料が柔らかいため、付着やキズにも注意する |
| 3000系(A3003など) | マンガンを加えたアルミ合金。当社で現在多く加工している材質 | 1000系・5000系と同じく、調質と板厚を確認してから工程と曲げRを決める |
| 5000系 | 材質や調質によって加工性が変わる | 同じ材質名でも、調質を確認してから工程を決める |
| A5052のO材とH材 | 同じA5052でも割れやすさが異なる | 図面の材質欄に調質まで記載されているかを確認する |
当社で現在多いのは、3000番台のA3003の加工です。A3003でも、どの調質の材料を、どの板厚で打つかによって、工程の分け方や曲げRの決め方が変わります。
つまり、「A5052」「A3003」とだけ書かれた図面では、割れの起きやすさを判断しきれない場合があります。見積りや設計のご相談では、材質とあわせて調質と板厚をお知らせいただくと、金型側の検討が正確になります。
銅からアルミへの置き換えで板厚が変わる場合の注意点は、銅からアルミへの材料置換|プレス金型で見直すことで解説しています。
割れの有無をトライと量産でどう確かめるか
金型が完成したら、トライ(試し打ち)で製品の状態を確認します。割れについては、曲げの外側、絞りのR部、角部などを重点的に確認します。いずれも、材料が局部的に伸ばされる箇所です。
さらに、1個打って問題がなくても、連続して加工したときに安定しているとは限りません。そのため、連続加工での安定性も確認します。品質の確認体制は品質管理のページにまとめています。
- トライで見る箇所:曲げの外側、絞りのR部、角部
- トライで見ること:亀裂の有無、板厚の局部的な減少、形状・寸法
- 連続加工で見ること:同じ状態が続くか(安定性)
トライで割れの兆候が見つかった場合は、金型の当たり方や追い込み量、工程の配分を調整して、再度確認します。型部品の修正や再製作も社内で行えるため、調整を繰り返しやすい体制です。型部品の製作については金型部品加工のページをご覧ください。
よくあるご質問
アルミのプレス加工で、割れが出やすいのはどんな形状ですか?
絞りや鋭角曲げなど、材料が局部的に大きく伸ばされる部分です。形状の角部や、とがった形状の先端も、ひずみが集中しやすい箇所です。
割れを防ぐために、金型ではどのような工夫をしますか?
工程設定の工夫で、材料に無理な負荷をかけないようにします。変形を複数の工程に分けて少しずつ加えることに加え、材料の流れや押さえ方も調整します。
同じA5052でも、割れやすさは違いますか?
違います。同じA5052でもO材とH材では割れやすさが異なります。図面に調質まで記載いただくと、金型の設計を正確に進められます。
薄い板では、割れ以外にどのような課題がありますか?
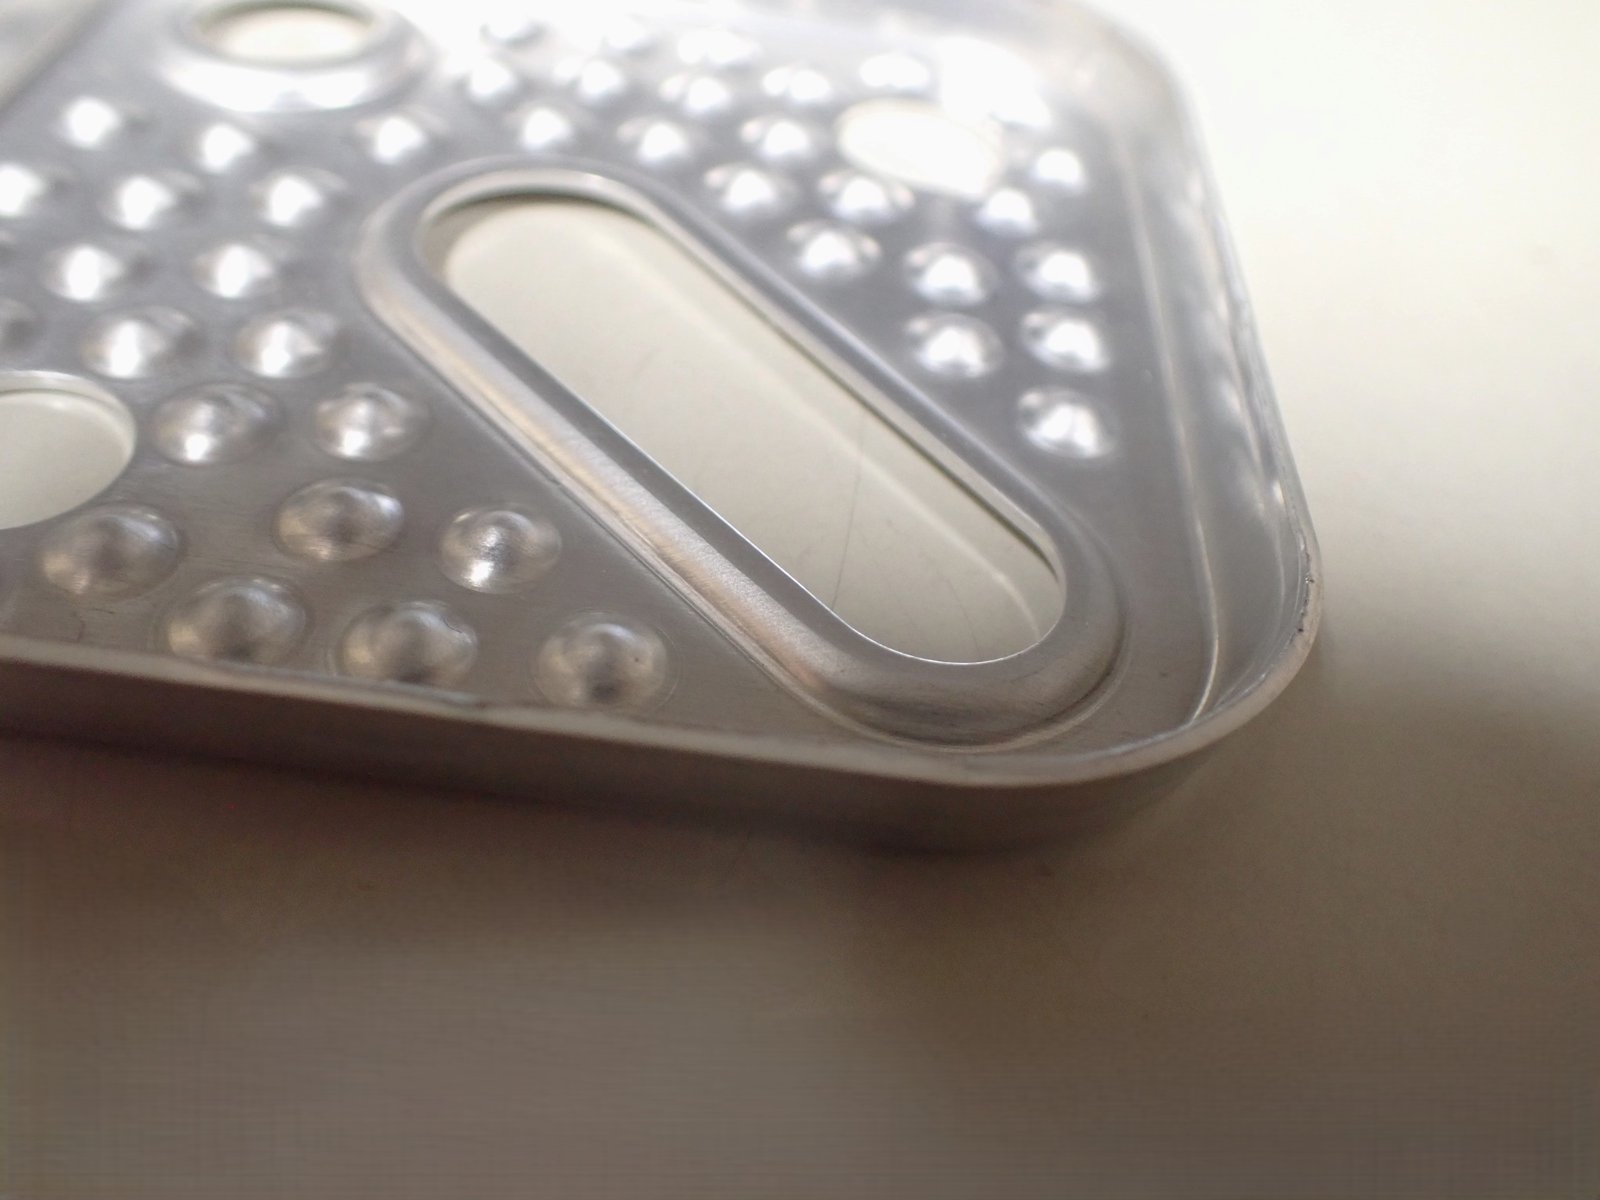
薄板では、抜きや成形のわずかな応力差で反りが出やすく、平面度の確保が課題になります。A5052の薄板カバーでは、ドロー部の亀裂防止と平面度の両立が課題でした。0.2mmクラスの薄板の事例はアルミ薄板0.2mmの順送プレス|オイルクーラー用「熱交換フィン」の安定量産で紹介しています。
現在の金型で割れが出ています。相談できますか?
ご相談いただけます。割れが出ている箇所と製品図面、材質・調質・板厚をお知らせください。これまでの製作事例は製作実績のページでご覧いただけます。
まとめ
アルミのプレス加工での割れ・亀裂は、材料に一度に大きな変形をさせないことと、材料の流れを整えることで抑えます。
- 割れが出やすいのは、絞り・鋭角曲げなど材料が局部的に大きく伸ばされる部分
- 工程設定を工夫し、材料に無理な負荷をかけない。材料の流れや押さえ方も重要
- 1000系は比較的成形しやすく、5000系は材質や調質で加工性が変わる。A5052でもO材とH材で割れやすさが違う
- 当社で現在多いのは3000番台のA3003。A3003でも調質と板厚を確認してから工程と曲げRを決める
- トライでは曲げの外側・絞りのR部・角部を重点的に確認し、連続加工での安定性も見る
アルミのプレス金型は横山製作所にご相談ください
順送プレス金型の設計・製作から、型部品の加工、トライまで一貫して対応しています。割れの出やすい形状でも、工程の分け方と材料の押さえ方から、量産を見据えた金型をご提案します。
関連コラム
参考文献
- JIS H 4000「アルミニウム及びアルミニウム合金の板及び条」日本規格協会
- JIS H 0001「アルミニウム,マグネシウム及びそれらの合金-質別記号」日本規格協会